铝箔压纹机怎么适配通风管道与包装复合加工
发布时间:2026-10-20 10:57:49
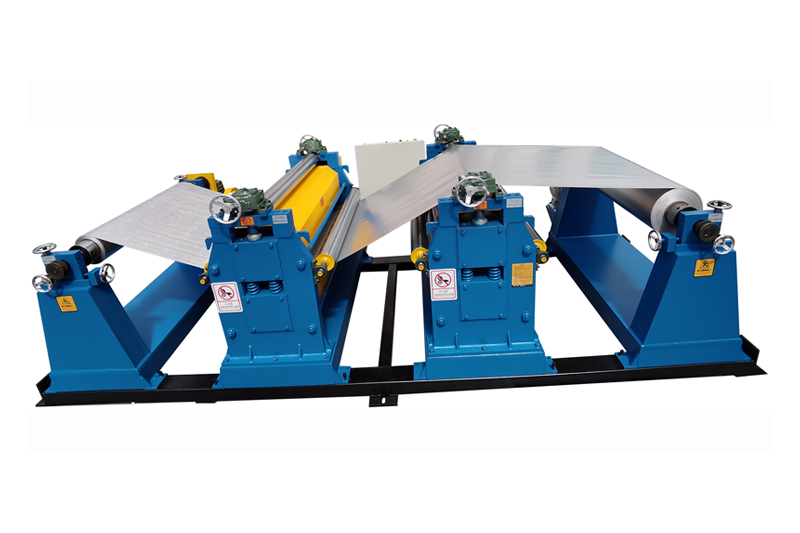
通风管道、包装复合这类应用,用的多是铝箔、薄铝板或牛皮纸一类薄料,厚度从几丝到不足1毫米不等。铝箔压纹机在这类场景里承担的是让花纹清晰、箔面不破、卷形整齐的任务,而不像厚板设备那样更看重压深与立体层次。围绕薄料压纹的机型选择,需要先看清材料特性与成型边界,再落到具体的设备配置上。
一、基本原理:薄料压纹是怎么成型的
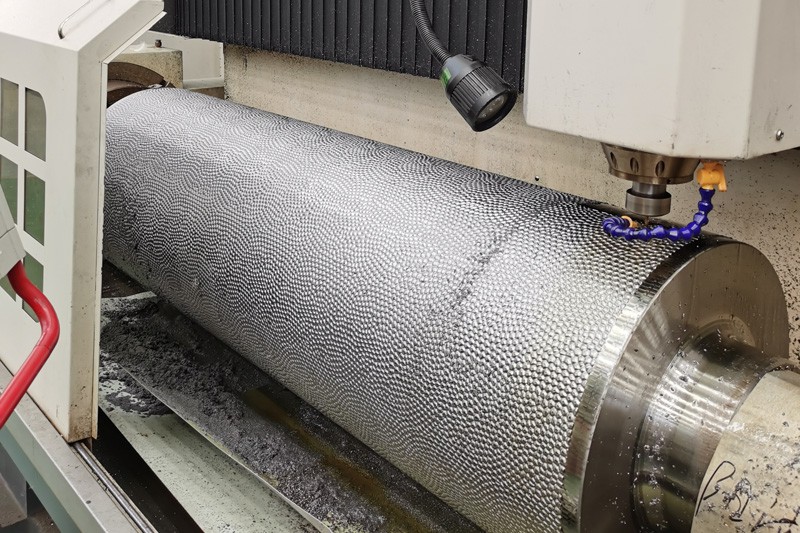
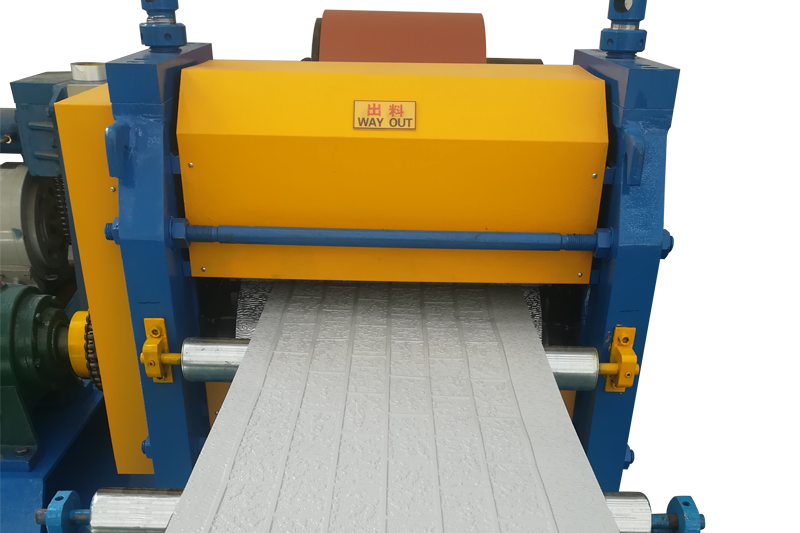
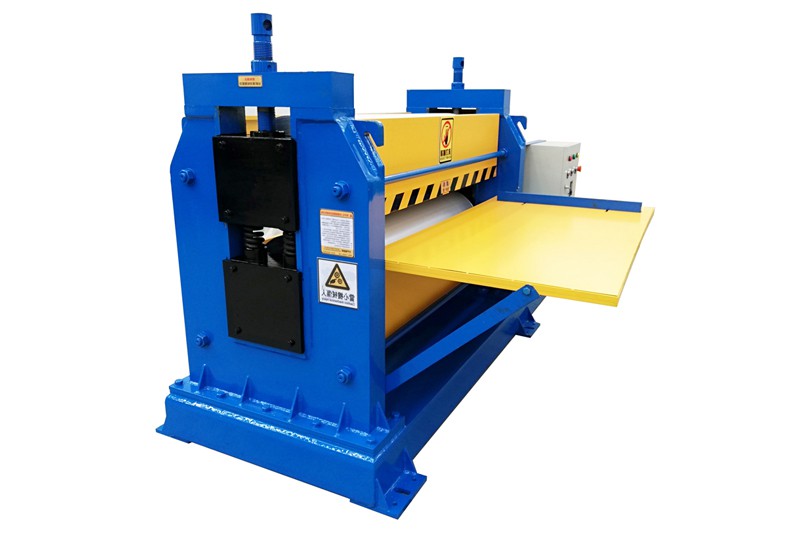
薄料压纹的基本形式,是让材料从上下两支花辊之间穿过,在辊面花纹的作用下产生受控的塑性变形,从而在表面留下立体纹路。花纹深浅由辊面雕刻精度与压紧程度共同决定,纹路是否饱满则与材料的延展性、来料厚度均匀性都有关,同一卷材料厚薄不同,压出的纹路也会有差别。
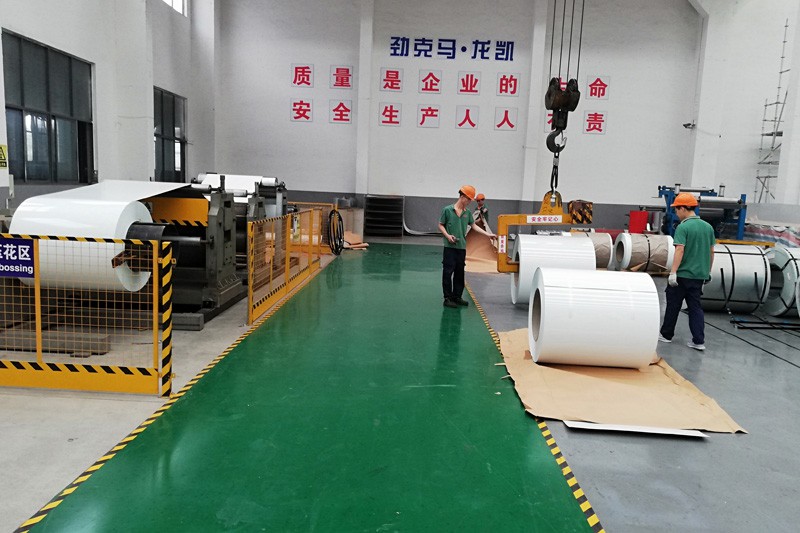
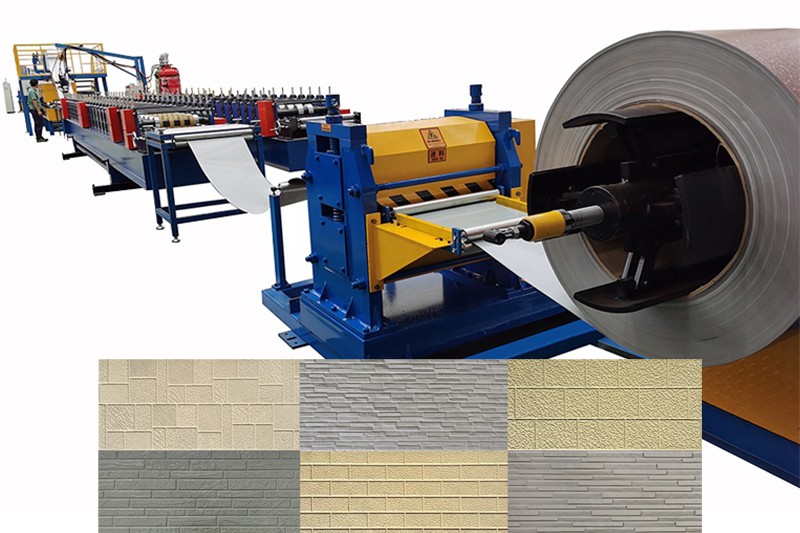
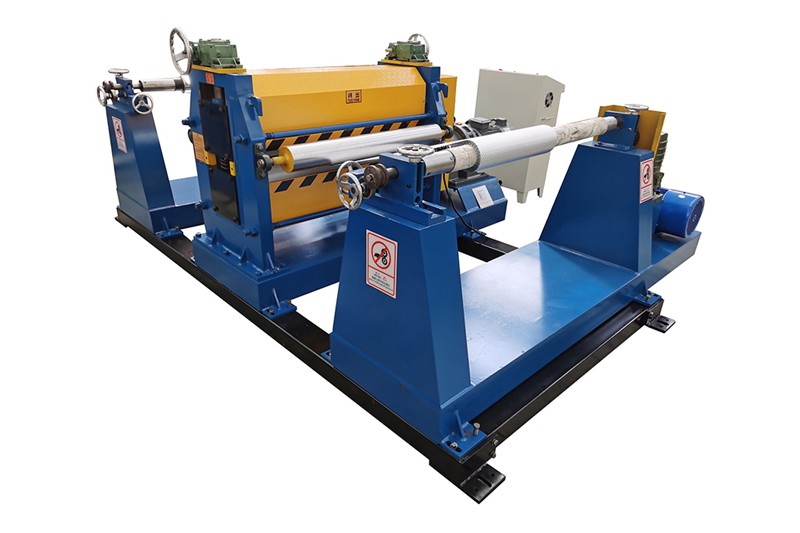
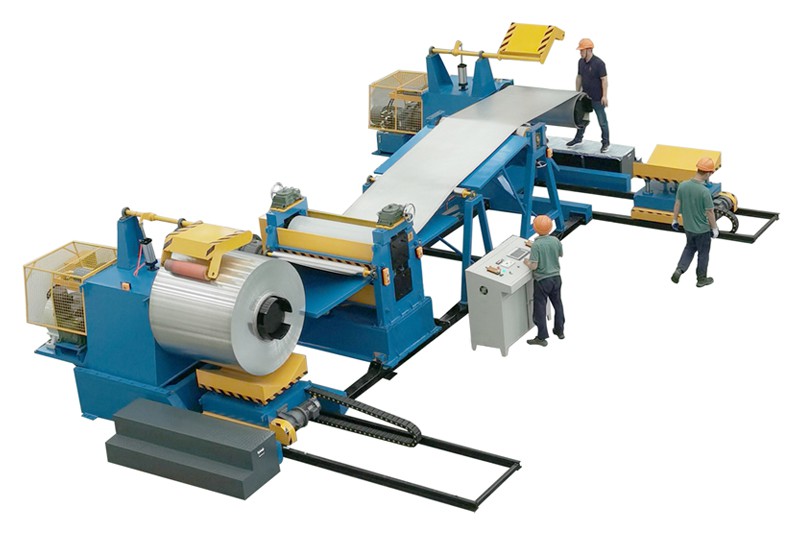
相比厚板,薄料更依赖张力与冷却的配合。箔材又薄又软,一旦张力波动,材料在辊缝中就容易起皱;部分机型会为放卷配置可控张力系统,甚至带水冷却,用来维持稳定的成型条件,让薄箔也能平整成卷,减少后续裁切与复合的麻烦。
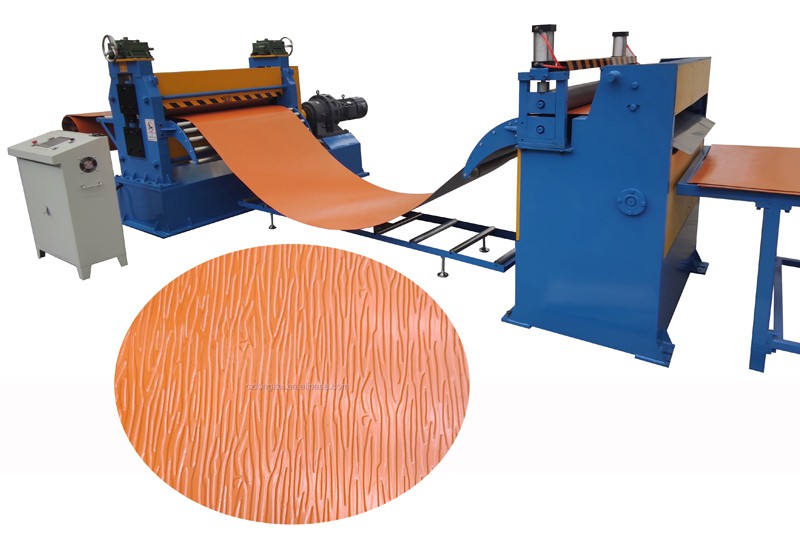
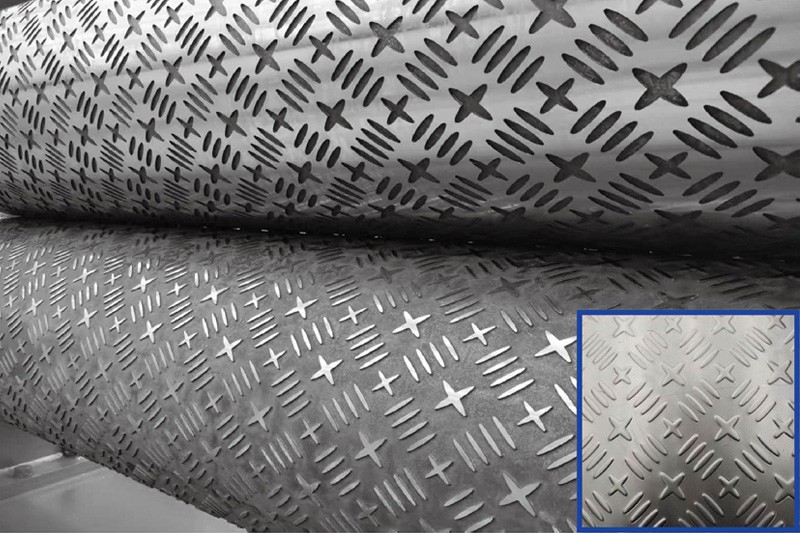
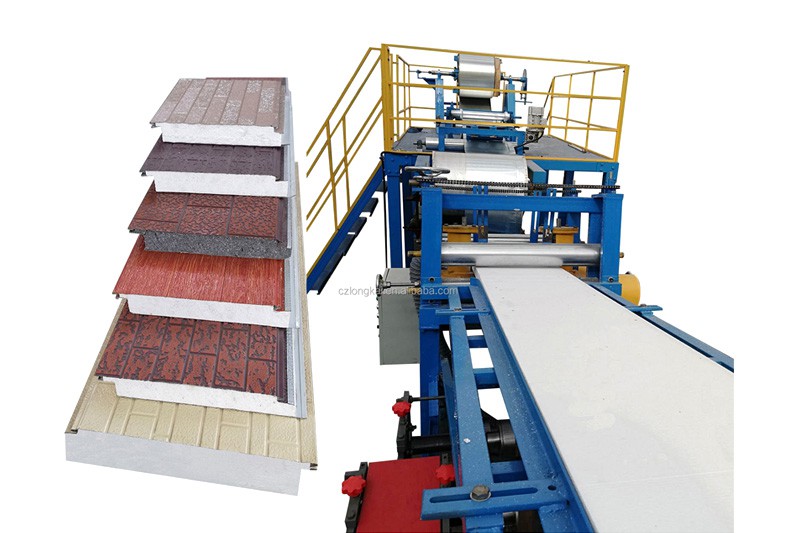
常见花纹包括桔皮纹、树皮纹、菱形纹、木纹等,也可按图纸或实物定制专属纹路。花纹越细密,对花辊表面处理与压花精度的要求越高,否则容易出现纹路发虚、深浅不均的情况,细纹在薄箔上表现得尤其明显。
二、适用场景:通风管道、包装复合与家电装饰
通风管道用到的压纹铝箔或薄板,主要目的是在保持轻薄的同时增加表面刚度与外观层次。压纹后材料表面形成规则起伏,抗变形能力与装饰性都会有所提升,也便于后续的复合加工与现场安装,运输和弯折时不容易出现塌陷。
包装复合领域常见牛皮纸压纹机加工的纹路与铝箔压纹。铝箔多用于阻隔层与外观层,牛皮纸则兼顾质感与强度,两者对花纹清晰度和卷面整洁度都有相应要求,也直接影响后续复合的贴合效果与成品外观。
家电领域也会用到防潮铝箔与装饰薄板,纹路既服务外观,也关系表面防护。这类用途通常批量稳定、规格相对固定,适合用连续压纹线来组织生产,参数也更容易固定下来,便于把工艺经验沉淀成可复用的记录。
三、薄料压纹的机型与参数匹配要点
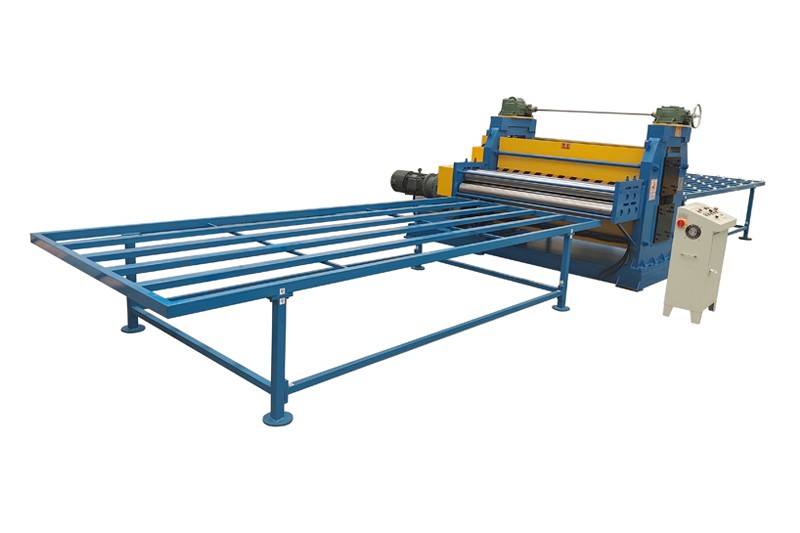
从公开的产品说明看,铝箔压纹机对应的加工厚度大致在0.05~0.1毫米、幅宽约1250毫米;薄铝板与彩钢卷材则多落在0.2~1.2毫米、幅宽600~1300毫米的区间,彩钢压纹机在这一区间较为常见。不同厚度对应的机型与张力配置并不相同,选型时先看材料区间比先看单机报价更有意义。
花纹定制方面,无论薄箔设备还是牛皮纸压纹机,多数设备支持按图样或实物开模雕刻花辊,也可在花纹中结合标识。需要说明的是,标识能否压得清楚,与材料厚度、纹路密度以及花辊加工精度都有关,薄料上尤其需要先做可行性确认,再决定是否把标识放进花纹。
彩钢薄板与铝箔虽然同属卷材,工艺侧重点并不一样。前者更关注压深与板面平整,适合用彩钢压纹机一类的薄板设备;后者更关注张力稳定与箔面完整,选型时不宜把两者的参数直接套用,也不宜只看设备的幅宽上限。
四、使用注意事项与适用边界
薄料压纹对张力控制较为敏感。放卷张力过大容易拉薄,过小则卷材松弛,收卷时也难以卷齐,因此放卷与收卷两端的张力需要配合调整,而不是单独设定一个数值就不再过问,材料换批后宜重新确认一次。
花辊精度直接决定花纹效果。辊面若有磕碰或磨损,纹路会出现局部缺失或者深浅不一,因此搬运、存放与换辊时要避免硬物碰撞辊面,闲置时也宜做好防锈与防护,避免辊面在存放期间出现锈斑。
也要看到适用边界。薄料压纹的机型通常不适用于厚板加工,加工宽度与厚度都有对应范围,超出范围强行使用会影响花纹质量与设备寿命;反过来,用厚板设备加工薄箔,同样难以兼顾张力与卷形,两端都得不到理想效果。
五、行业发展现状
下游行业对薄料压纹的需求,近年在轻量化与装饰性两条线上同时增长。通风管道、包装复合与家电面板都在往更薄、更平整、纹路更稳定的方向走,对压纹设备的一致性提出了更高要求,也让工艺参数的管理变得更重要。
与此同时,花纹定制的比例在上升。按客户图样或实物定制花辊,让小批量、多品种的生产更为常见,这也要求设备在换辊与参数切换上更方便,减少停机等待的时间,对生产组织提出了新的要求。
从趋势看,张力控制与在线检测逐渐成为薄料压纹线的关注重点。对使用铝箔压纹机的产线来说,目标是在更薄的规格下仍然维持稳定的花纹与卷形,减少返工,也让工艺经验更容易被记录和复用。
常见问题(FAQ)
Q1:通风管道用的压纹铝箔,对设备有什么特别要求?
A:主要看两点:一是薄箔的张力控制是否稳定,二是花纹是否清晰且箔面不破。通风管道用途通常幅宽较大、批量稳定,放卷与收卷两端都宜配可控张力,收卷要能让卷形整齐,便于后续开卷复合。
Q2:铝箔和牛皮纸能用同一台压纹设备加工吗?
A:多数情况需要分别确认。两种材料的厚度、强度与延伸率差别较大,合适的速度与张力区间并不相同。若同一台设备兼顾,通常要更换或调整花辊并重新设定参数,宜先分别试压确认效果,再决定是否共用。
Q3:薄料压纹加工的价格大概怎么算?
A:薄料压纹的计价多按配置逐项核算,行业里并没有一条通用的价格线。设备按标准配置报出基础价格,选配部件与特殊结构另行列项;若委托代压加工,费用常按板材厚度、材质与批量核算。影响价格的主要是幅宽、厚度范围、张力配置与花纹复杂度,核对时宜对照配置清单逐项确认。
Q4:不同花纹的加工难度差别大吗?
A:差别比较明显。粗纹路较易压得饱满,细密纹路对花辊雕刻精度与压紧控制要求更高;同一台设备加工细纹时,往往需要更慢的速度与更稳的张力,才能避免纹路发虚或深浅不均,也因此更依赖前期试压。
Q5:薄料压纹常见的质量问题有哪些?
A:主要集中在三类:箔面起皱或撕裂、花纹深浅不均、收卷不齐。它们大多与张力波动、速度与压力不匹配、花辊状态有关。排查时宜先固定速度,再单变量调整张力与压紧量,逐项排除。
Q6:批量不大的订单,适合上连续压纹线吗?
A:要看规格稳定性。连续线适合规格相对固定、批量较持续的订单;若规格频繁更换、单批很小,换辊与调机的占用会明显增加,此时更宜评估单机或委托加工的方式,不必一味追求整线。
Q7:换花纹或换材料后,参数要重新设定吗?
A:通常需要。花纹深浅、材料厚度与幅宽变化后,合适的速度、张力与压紧区间都会改变。建议按常用规格分别记录参数,切换时先调用再微调,并保留确认结果,逐步积累可复用的工艺记录。
Q8:选型时容易踩哪些坑?
A:常见的有三类:只看幅宽不看厚度范围、把厚板设备直接用于薄箔、忽略收卷与张力配置。建议先列出自己的材料厚度与幅宽区间,再对照设备的加工范围逐项核对,必要时先小批量试压验证。
内容声明:本文围绕薄板与箔材压纹的通用原理与工艺常识展开,所涉加工范围与参数取自公开产品说明,仅作行业知识参考,不构成对特定设备性能的结论,也不作为选型或验收的单一依据。