防滑板压花机要不要配校平机?厚板压花工艺解析
发布时间:2026-10-20 10:58:40
一、成型原理:厚板压花是受控的塑性变形
厚度在1毫米以上的钢板压花,与薄板压花看上去只是料厚了一点,实际工艺逻辑并不相同。厚板的变形抗力大,压后残余应力也大,花纹压得出来并不等于板子能用。围绕防滑板压花机的配置,下面从成型原理讲到场景匹配与使用边界。
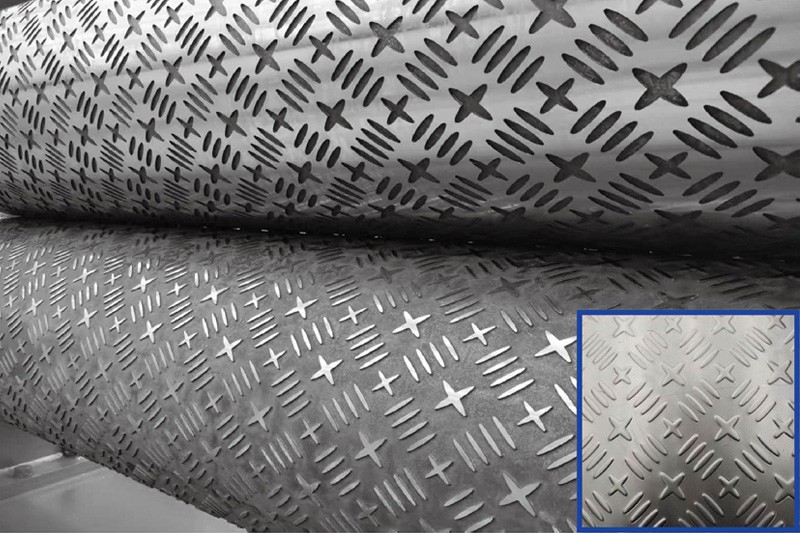
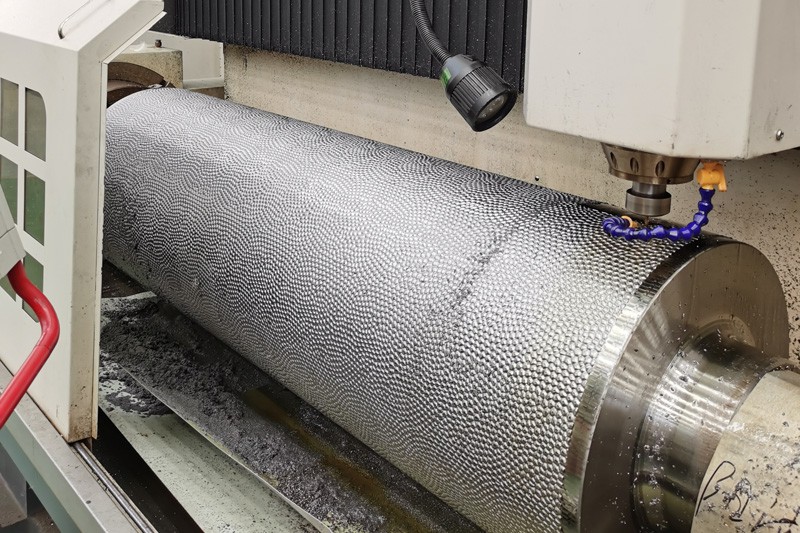
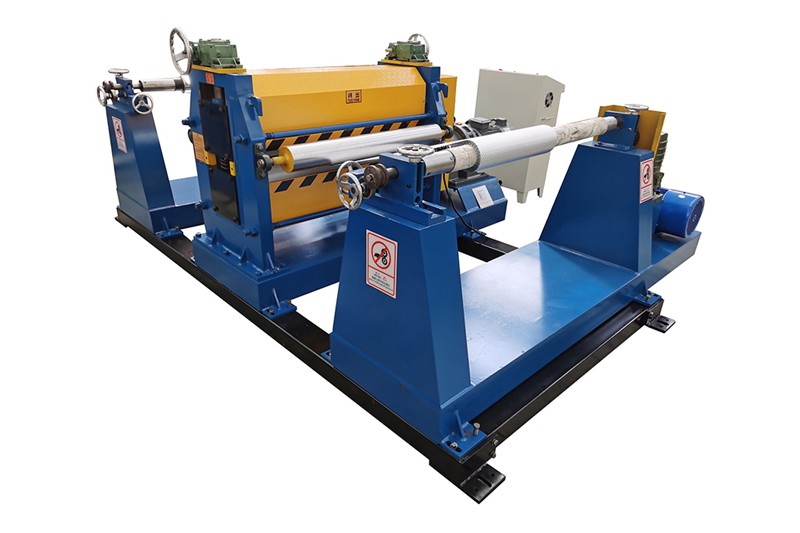
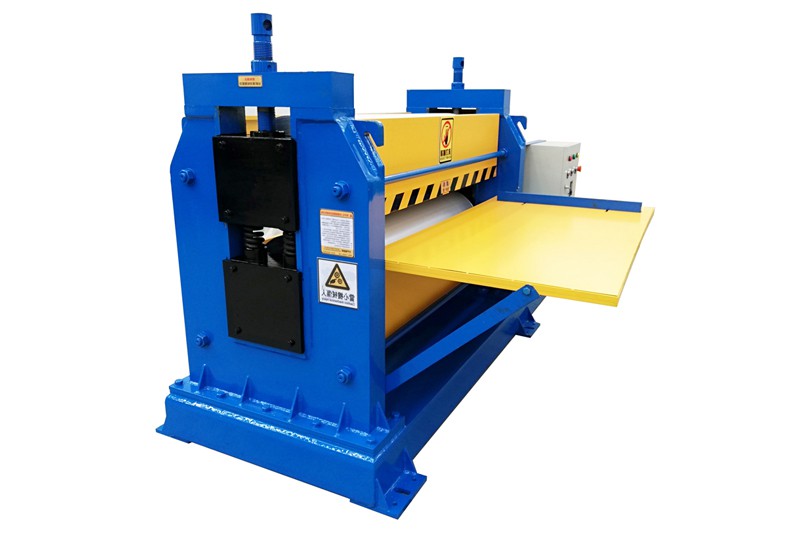
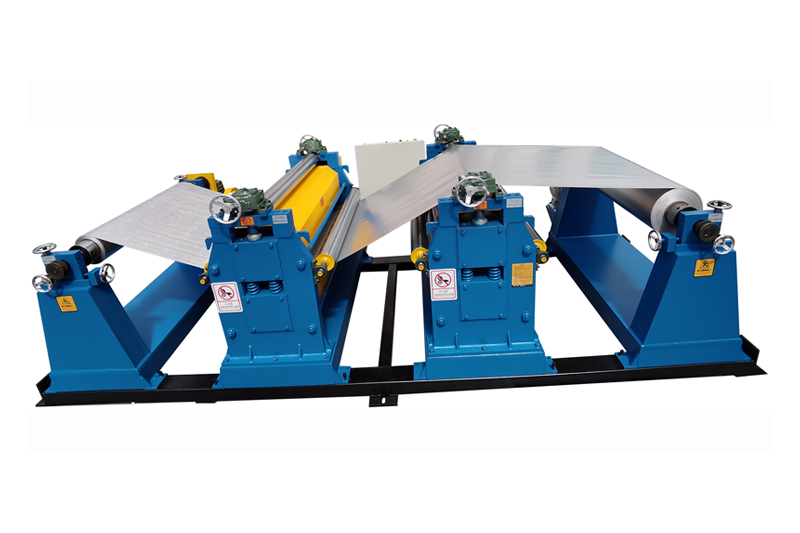
压花的实质,是让板材从上下两支花辊之间通过,辊面凸起对局部施加压力,材料被挤入凹槽而留下花纹。采用上下凹凸花辊对压时,上下纹样同时对板材施力,浮雕层次更分明,对花精度也更依赖两支辊的配合状态。
厚板的问题在于力。板材越厚,达到屈服所需的压力越大,机架刚性、辊径与轴承承载都要相应加大。公开的防滑板压花机规格多对应1.0至6.0毫米、宽度1000至1600毫米,花辊直径常见400至550毫米,工作长度可按需定制。这些数字只是筛选门槛,能不能压透还要看花纹深度与材料延展性的配合。
二、翘曲从哪来:残余应力与校平的作用
花纹区域的材料被拉伸,未变形区域没有同步延伸,板内因此留下残余应力。厚度越大、花纹越深,应力越不容易自行释放,切开或放置一段时间后就会出现翘曲与波浪边,严重时影响后续折弯与拼装尺寸。
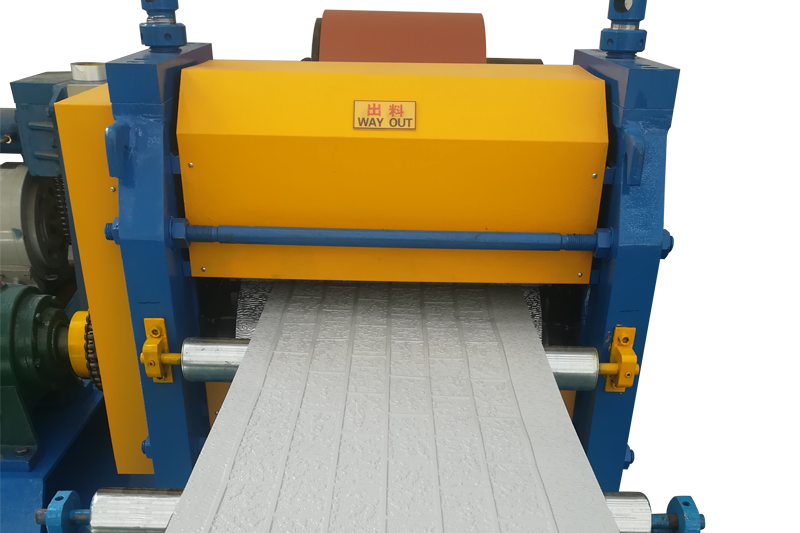
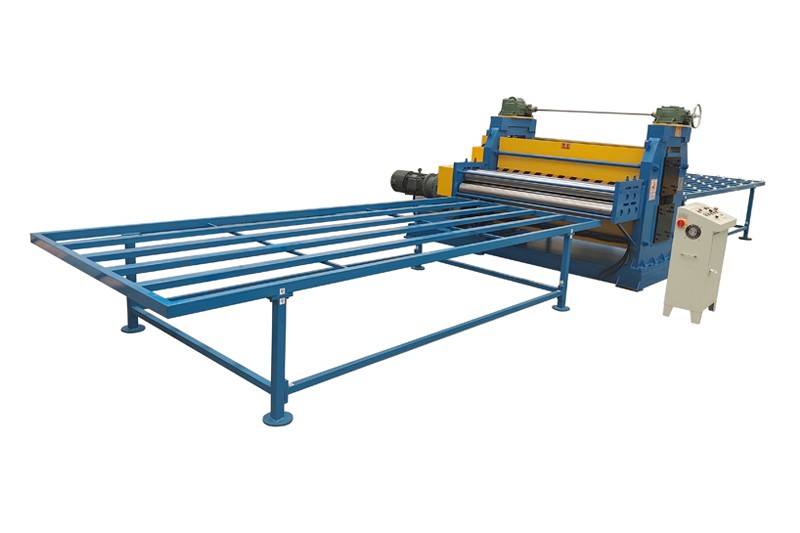
校平单元处理的就是这件事。多根上下交错的辊子让板材反复交替反向弯曲,表层与芯部的延伸量被逐步拉平,应力被摊开,板面才恢复平整。校平效果与辊径、辊数、压紧量相关,也与板厚直接对应:薄料压紧量宜小,过压反而引入新的变形;厚板则需要更大辊径与更多辊数。
校平的时机也有讲究。厚板压花后应力集中在花纹区,若等整卷冷却或长时间放置后再集中处理,应力已经重新分布,校平能消掉的比例会下降。较为常见的安排是让校平紧邻压花工序,趁板温与应力状态尚未大幅变化时分多道次逐步释放,这也是整线布置时要压缩这两个单元间距的原因。
三、场景匹配:不同用途对花纹的要求并不一样
船舶甲板看重连续均匀的凸起,既要提供摩擦,也要利于排水,纹路方向性通常与行走方向配合。车辆踏板与楼梯踏步则要在防滑与清洁之间取平衡,纹深过大容易积灰、影响脚感,纹深过小又达不到防滑目的。
工业平台与机械装饰件更考验花辊的耐磨表现与压力控制,长期连续运行下花纹深浅的稳定性,比单件样品的观感更重要。沿江沿海一带的船舶与钢结构配套企业对这类工况较为熟悉,选型时往往会先问连续生产的纹路漂移量,而不是只看首件效果。
公开的防滑花纹有柳叶纹、扁豆花、三条叶、五条叶等样式,也支持按图纸开模定制。但纹样能否落地仍要回到板厚与材质:同一张图纸在4毫米钢板上可行,放到1.2毫米薄板上未必成立,反之亦然。
还有一个常被忽略的变量是花纹方向。花辊纹路的排布方向与板材在设备上的走料方向绑定,同一套花辊若换一个走料方向,压出的纹路方向性就会改变;用在甲板或踏板上,防滑手感与排水路径都随之变化。所以确认花纹不能只看一张样板的图案,还要看它在成品上的朝向。
四、配置判断:单机、压花校平联动还是整线
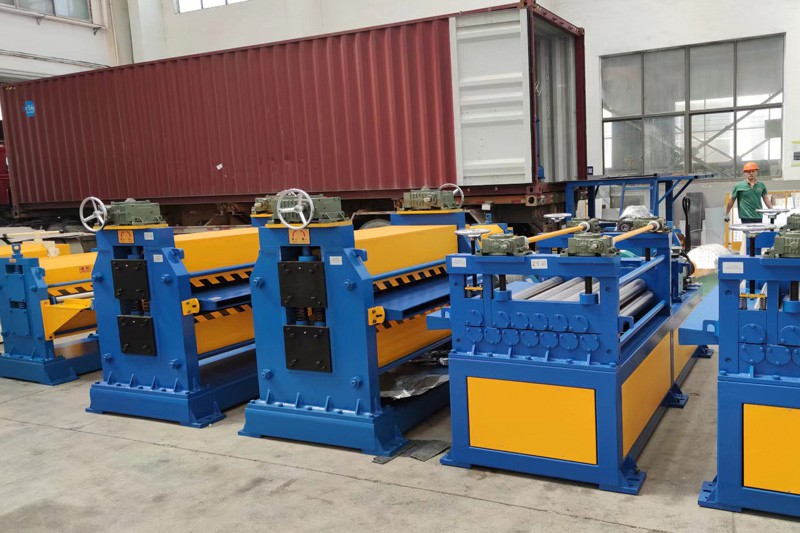
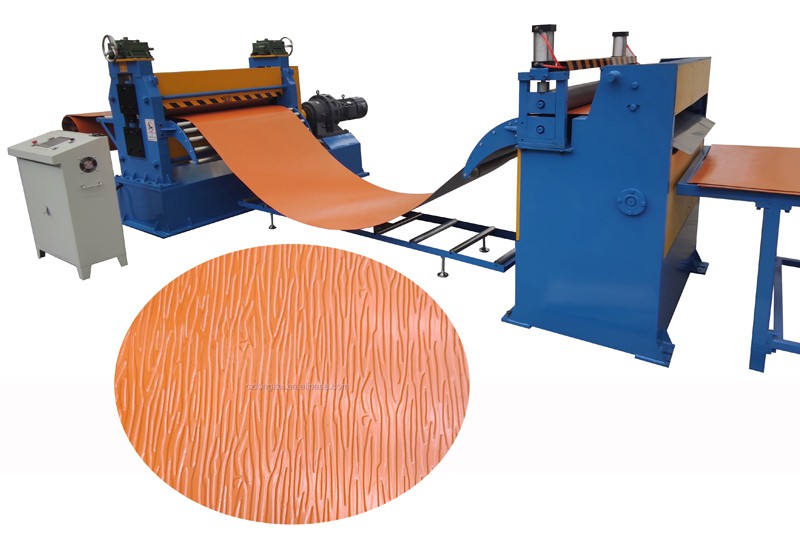
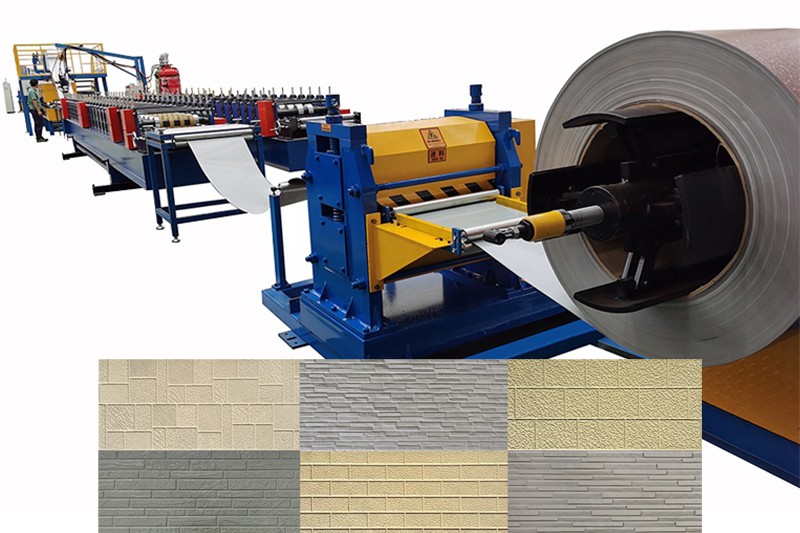
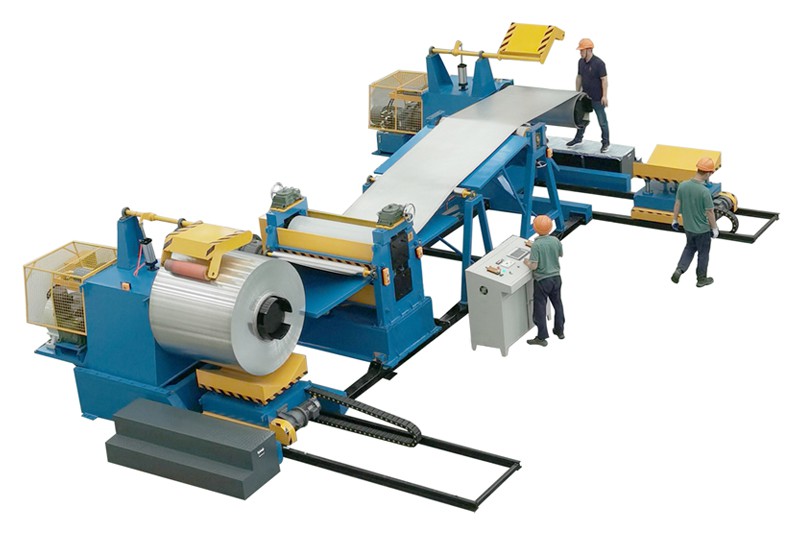
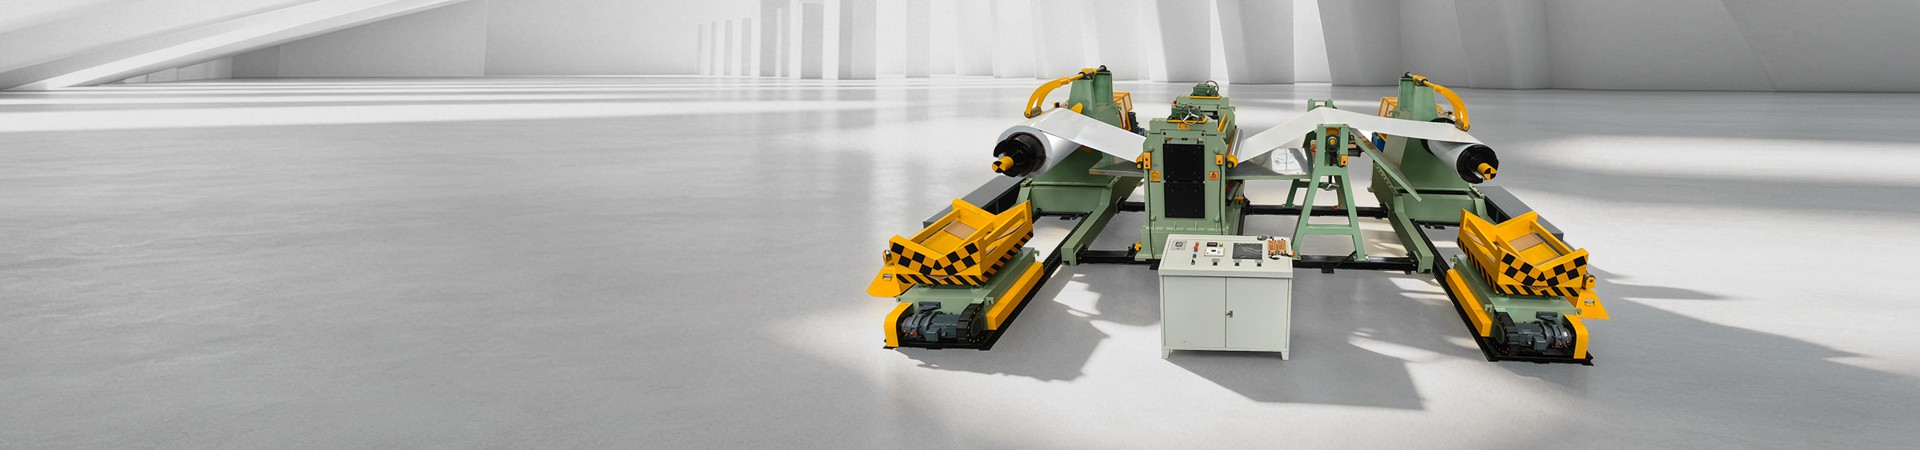
判断依据是成品形态,而不是预算高低。如果压完仍然成卷出货、对板面平整度要求不高,单台防滑板压花机可以起步;如果下游直接要定尺板,或者花纹较深,压花后必然要配校平,行业里常见的是防滑板压花线与校平单元联动配置,厚板还要按加重型处理。
加压方式同样影响适配。丝杆加压结构相对简单,适合板厚单一、换型不频繁的工况;减速机加压调节更细,压力重复性较好;液压加压的调节范围与响应更适合厚板、大幅宽。选哪一种,要看常用板厚区间与换花纹的频率,压力调节范围不足会直接表现为花纹压不透或板材被压伤。
整线与否还牵扯节拍。压花、校平、收卷、裁切各单元之间靠线速度互相牵制,单机参数拼凑整线容易出现前后段能力不匹配,配置清单与技术协议宜逐单元写清。
五、使用注意事项与工艺边界
幅宽越接近花辊工作长度上限,两端压力越难保持均匀,成品边部与中段可能出现深浅差。折边区域通常要留白或降低花纹密度,否则折弯处容易形成应力集中,成为开裂起点。
来料厚度波动是常见干扰源。同一组参数下,薄处与厚处的纹路深浅会不一致,遇到这类现象应先测量料厚,而不是反复调整设备。校平压紧量也不是越大越好,过量会带来新的板形问题,反而增加返工。
也要看到厚板方案的短板。对防滑板压花机而言,线速度普遍低于薄板线,设备占地与自重较大,花辊研磨与翻新成本更高,多花纹小批量生产时换辊占用明显。这些限制决定了它更适合规格相对集中、批量较持续的场合,而不是品种极杂的柔性订单。
六、行业现状
近年下游对防滑与作业安全的要求在提高,厚板压花的验收口径从看花纹转向看板形加看一致性。压花与校平一体化配置逐渐成为常见选择,参数记录与留样比对也开始进入日常管理。
不过厚板花纹的标准化程度仍然不高,多数项目依旧靠实物样板确认。从选型角度看,防滑板压花机的判断重心正从单机参数转向整线配合;而对采购方来说,金属板材压花机在前期试压环节的表现,往往比参数表上的幅宽上限更能说明问题。把常用板厚区间、花纹图样与验收方式在方案阶段说清,比设备到场后再调整更省成本。
常见问题(FAQ)
Q1:厚板压花后板材翘曲,是设备压力不够吗?
A:多数情况不是压力问题,而是残余应力没有释放。花纹区域被拉伸、未变形区域没有同步延伸,板内应力不平衡,切开或放置一段时间后就会翘曲。判断顺序是:先看有没有配置校平单元,再查校平压紧量是否与被压板厚匹配,最后复核花纹深度是否超出材料在该厚度下的承受范围。单纯加大压力通常会让翘曲更明显,也加重花辊与轴承的负担。
Q2:1.0至6.0毫米的板都能压同一种花纹吗?
A:不能直接套用。1.0至6.0毫米是设备的公称加工区间,同一花纹在区间两端厚度上的成型表现差别很大:薄端容易出现压不透或板面起皱,厚端则需要更大压力与更深的辊缝设定,纹路圆角也要相应放大。务实做法是按常用厚度分段确认,把下限与上限各试压一次,再看中间段是否稳定。
Q3:防滑板压花线一定要带校平单元吗?
A:取决于成品形态与花纹深度。如果压完成卷出货、后续自行开平,单机可以起步,但要接受板形波动;如果直接交付定尺板,或者花纹较深,柳叶纹、扁豆花这类凸起明显,压后应力较大,通常需要配校平。判断标准比较直接:把压好的板平放在平台上,看四角与中部的离缝是否在可接受范围内。
Q4:船舶甲板和车辆踏板的花纹可以通用吗?
A:功能指向不同,通用性有限。船舶甲板更看重连续均匀凸起带来的摩擦与排水,纹路一般沿行走方向排布;车辆踏板与楼梯踏步要在防滑与清洁之间取平衡,纹深过大容易积灰、影响脚感,也增加清理负担。工业平台与机械装饰件则更关注长期运行下的磨损一致性。花纹选择应回到使用场景,而不是照搬图样。
Q5:厚板压花设备和花辊一般怎么计价?
A:行业里没有通用价目,通常按配置逐项核算。主机部分与板厚上限、幅宽、机架刚性、加压方式相关;配套部分看是否含校平、开卷、收卷与裁切单元;花辊按直径、工作长度、雕刻方式与是否镀硬铬单独计。花纹越复杂、幅宽越接近设备上限,成本越高。核对报价时宜要求分项列明,避免只比总价。
Q6:花纹深浅出现周期性变化,怎么排查?
A:周期性变化往往指向辊面或支承。先停机检查花辊表面有无局部磨损、粘料或磕碰,再看配合辊与轴承是否有间隙;若更换花纹后现象消失,说明与那一支辊相关。若周期与卷长一致,则要查来料厚度波动与卷层松紧。排查时一次只改一个变量,改完复压同一块样板对比,否则很难定位。
Q7:小批量、多花纹的订单适合上厚板压花线吗?
A:要谨慎。厚板设备的换辊、调压与试压占用时间较长,单批数量少时,调机成本会摊到很少的成品上;花辊本身也是固定投入,花纹不常用就不划算。这类订单更宜评估委托加工,或先用通用花纹过渡。若确定自建,建议把常用花纹收敛到少数几种,再按最常用的规格定机。
内容声明:厚板压花的工艺判断需结合具体板厚、花纹与设备配置,本文所述区间取自公开产品说明,仅作行业知识参考,不构成对任一设备性能的结论,也不作为选型或验收的单一依据。